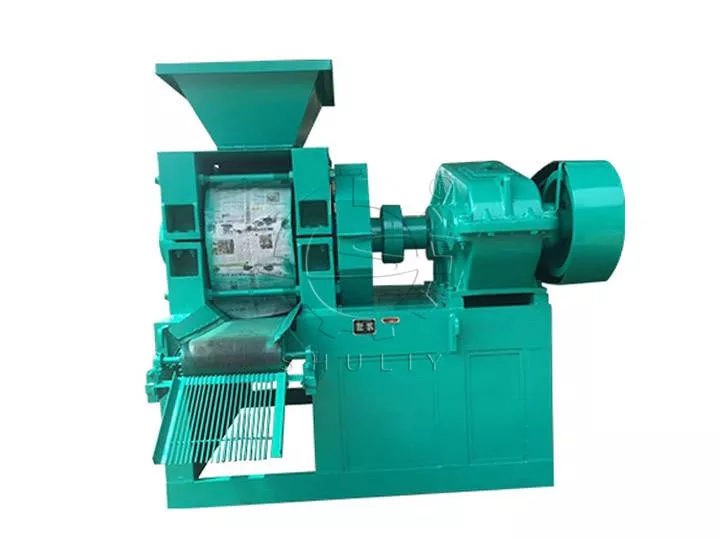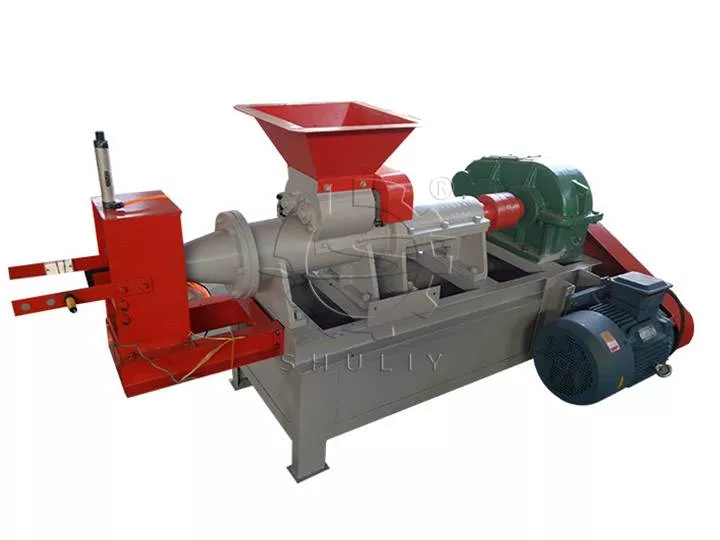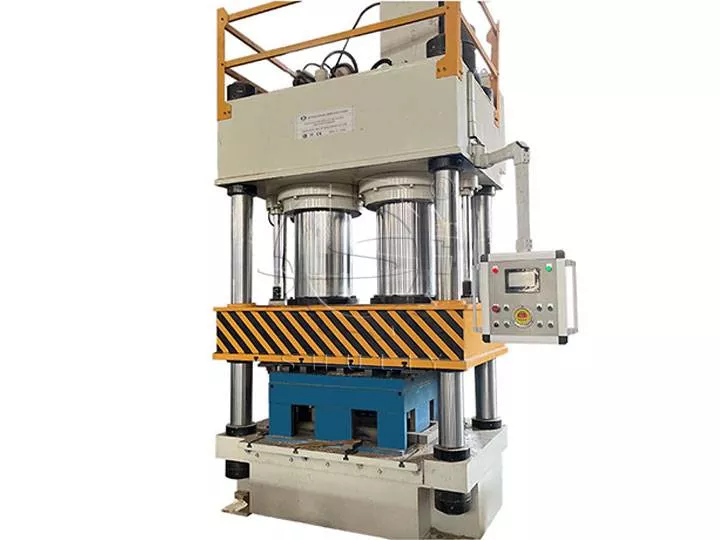
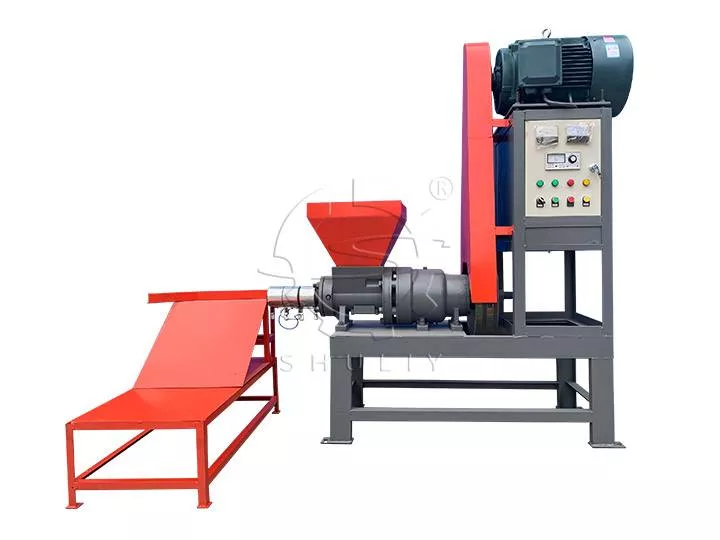
Брикетирующий пресс для опилок — это специализированное брикетное оборудование, предназначенное для прессования рыхлой биомассы в плотные однородные брикеты без использования внешних связующих веществ.
Данный шнековый брикетный пресс работает при высоких температурах (260–380 °C) и давлении, используя природный лигнин в древесных материалах в качестве внутреннего связующего агента.
Полученные брикеты из биомассы достигают плотности 1,1–1,3 г/см³ — почти в 10 раз плотнее сырых опилок — и обеспечивают теплотворную способность 4 000–5 000 ккал/кг, что делает их жизнеспособной возобновляемой альтернативой ископаемому топливу для промышленного и бытового применения.
Зачем инвестировать в станок для брикетирования опилок?
Инвестиции в производство брикетов из биомассы обеспечивают измеримые экономические и операционные преимущества для предприятий, перерабатывающих древесные отходы или сельскохозяйственные остатки:
- Снижение затрат: Превратите отходы (стоимостью $0–20/тонну) в коммерческое топливо стоимостью $150–400/тонну, создавая ценность из того, что раньше требовало утилизации
- Диверсификация доходов: Открытие новых источников прибыли за счёт продажи брикетов электростанциям, ресторанам и частным потребителям
- Эффективность хранения: Брикеты занимают на 70–80% меньше объёма, чем сырая биомасса, снижая потребность в складских помещениях и транспортные расходы
- Увеличенное время горения: Плотные брикеты горят в 3–4 раза дольше рыхлой биомассы, повышая топливную эффективность для конечных пользователей
- Снижение выбросов: Полное сгорание даёт меньше дыма и твёрдых частиц по сравнению с сжиганием сырой древесины
- Влагостойкость: Брикеты поглощают меньше атмосферной влаги, чем сырые опилки, сохраняя стабильные характеристики горения
Требования к сырью и подготовке
Брикетный пресс перерабатывает широкий спектр лигноцеллюлозных материалов для получения качественных древесных брикетов. Понимание спецификаций сырья обеспечивает оптимальное качество брикетов и производительность брикетного станка.
Перерабатываемые материалы
- Древесные отходы: Опилки, щепа, стружка, кора, ветки, обрезки деревьев — идеально подходят для производства древесных брикетов
- Сельскохозяйственные отходы: Рисовая шелуха, скорлупа арахиса, кокосовая скорлупа, кукурузные початки, стебли хлопчатника
- Промышленные побочные продукты: Багасса (отходы сахарного тростника), отходы бамбука, обрезки мебельных фабрик
- Другая биомасса: Солома, сено, шлам бумажных фабрик (с ограничениями)
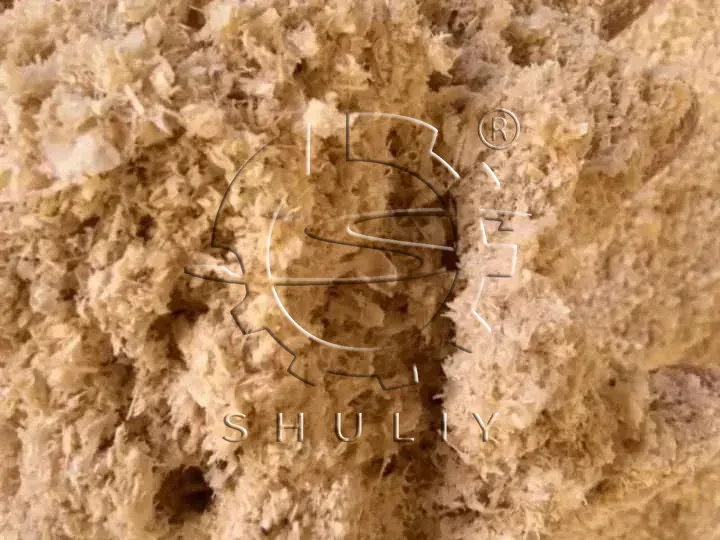
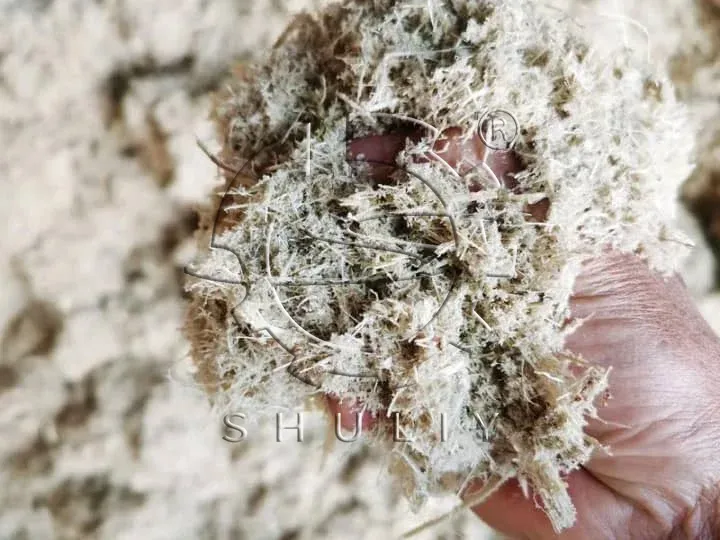
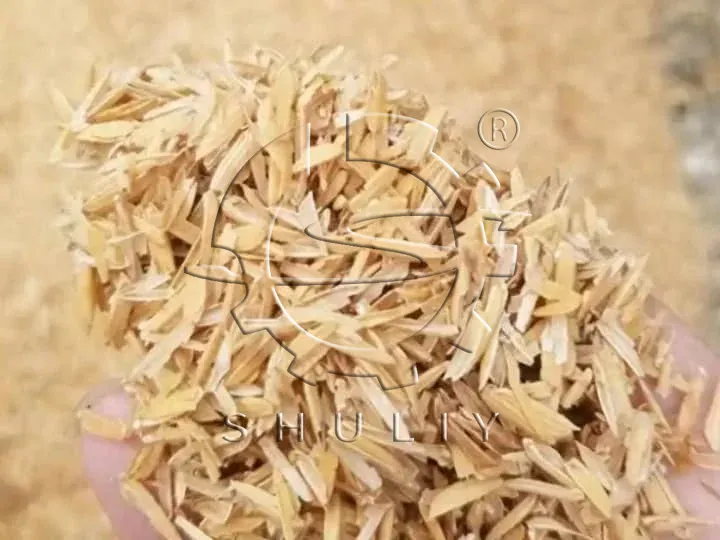
Технические характеристики материала
| Параметр | Требование | Решение по обработке |
|---|---|---|
| Влажность | 8-12% (оптимально) | Используйте барабанную сушилку, если >20% |
| Размер частиц | ≤5 мм | Используйте молотковую дробилку, если >20% |
| Содержание лигнина | ≥15% | Смешивайте с древесными материалами при недостатке |
| Посторонние примеси | Удалить металл, камни | Рекомендуется магнитный сепаратор |
Прямая обработка: Материалы с влажностью ≤20% можно подавать непосредственно в брикетный пресс, так как система нагрева испарит лишнюю влагу в процессе экструзии. Материалы с влажностью >20% требуют предварительной сушки, чтобы предотвратить образование пара, который может повредить структуру брикета.
Технологический процесс производства брикетов из опилок
Производство товарных биотопливных брикетов на данном станке для изготовления опилок включает два основных этапа:
Шаг 01: Брикетирование (Экструзия)
- Подготовка: Сырье измельчается до ≤5 мм и сушится до влажности 8-12%
- Нагрев: Нагревательное кольцо брикетного пресса достигает 260-380°C (обычно начиная с 280°C для древесных материалов)
- Подача: Подготовленный материал поступает в бункер и перемещается вращающимся шнеком
- Экструзия: Высокое давление (20-30 МПа) продавливает материал через формующую матрицу, уплотняя древесные волокна
- Формование: Лигнин размягчается под воздействием тепла и давления, связывая волокна в брикеты на выходе из матрицы
- Резка: Брикеты нарезаются на отрезки нужной длины (обычно 30-50 см) регулируемым ножом
Шаг 02: Карбонизация (опционально)
Для применений, требующих более высокой теплотворной способности и длительного горения, брикеты подвергаются карбонизации в печи для карбонизации:
- Брикеты загружаются в камеру карбонизации
- Температура повышается до 400-600°C в условиях ограниченного доступа кислорода
- Летучие соединения удаляются, остается углеродистый древесный уголь
- Теплотворная способность возрастает до 6 500-7 500 ккал/кг
- Готовые угольные брикеты охлаждаются и упаковываются
Технические характеристики брикетного пресса для опилок
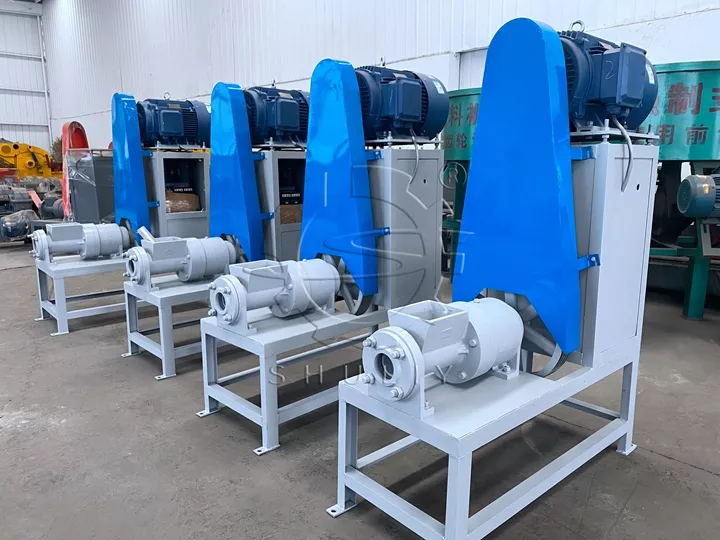
Наши модели брикетного пресса и пресса для биомассы разработаны для эффективной переработки биомассы:
| Модель | SL-140 | SL-180 | SL-220 |
|---|---|---|---|
| Производительность | 180-220 кг/ч | 280-320 кг/ч | 400-500 кг/ч |
| Мощность основного двигателя | 11 кВт | 18,5 кВт | 22 кВт |
| Мощность нагрева | 4,5 кВт | 6 кВт | 6 кВт |
| Общая мощность | 15,5 кВт | 24,5 кВт | 28 кВт |
| Температура нагрева | 260-380°C | 260-380°C | 260-380°C |
| Диаметр брикета | 48-50 мм | 48-50 мм | 48-50 мм |
| Плотность брикета | 1,1-1,3 г/см³ | 1,1-1,3 г/см³ | 1,1-1,3 г/см³ |
| Вес станка | 580 кг | 680 кг | 780 кг |
| Габариты (Д×Ш×В) | 1850×600×1450 мм | 2270×600×1580 мм | 2390×680×1780 мм |
Требования к электропитанию: 380 В, 50 Гц, 3 фазы (возможна адаптация под местные стандарты электросетей)
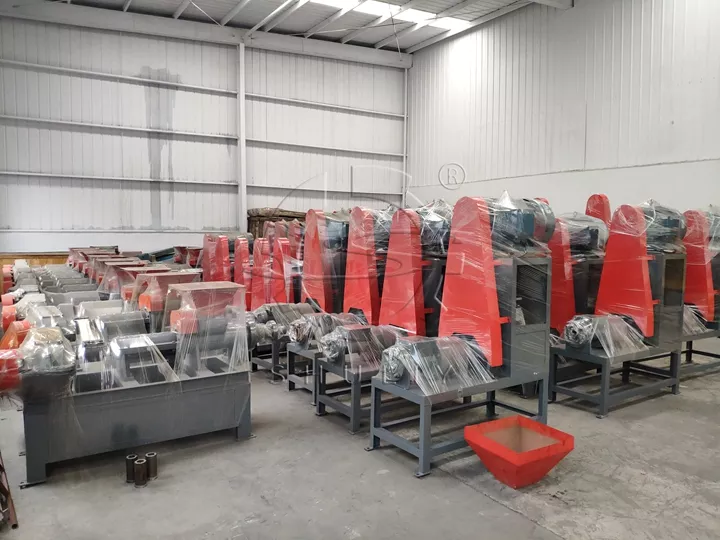
Цветовое исполнение станка: Стандартный промышленный серый (доступны цвета по RAL при заказе от 3 единиц)
Принцип работы: как образуются брикеты без связующих
Пресс для древесины работает по принципу термопластификации лигнина — уникального свойства, исключающего необходимость в химических связующих. Данный деревообрабатывающий пресс использует технологию компрессора опилок для превращения рыхлой биомассы в плотное топливо.
Наука естественного связывания
Лигнин, составляющий 15-30% сухой массы древесины, представляет собой сложный полимер, выполняющий роль природного клея в клеточных стенках растений. При воздействии:
- Высокое давление (20-30 МПа): Сжимает волокна до плотного контакта
- Повышенная температура (260-380°C): Размягчает лигнин до пластичного состояния
- Тепло трения: Дополнительный нагрев от вращения шнека (50-80°C)
Лигнин растекается между древесными волокнами, создавая молекулярные связи, которые затвердевают при охлаждении. Этот процесс брикетирования позволяет получать брикеты с прочностью, сопоставимой с изделиями на синтетических связующих — но без химических добавок и дополнительных затрат на материалы.
Ключевые параметры процесса
| Параметр | Диапазон | Влияние на результат |
|---|---|---|
| Коэффициент сжатия | 3:1 до 5:1 | Выше коэффициент = плотнее брикеты |
| Скорость вращения шнека | 200-400 об/мин | Влияет на производительность и плотность |
| Температура матрицы | 260-380°C | Слишком низкая = плохое связывание, слишком высокая = подгорание |
| Скорость подачи | Равномерный поток | Предотвращает заклинивание и обеспечивает однородность |
Конструкция станка и основные узлы
Вал шнека
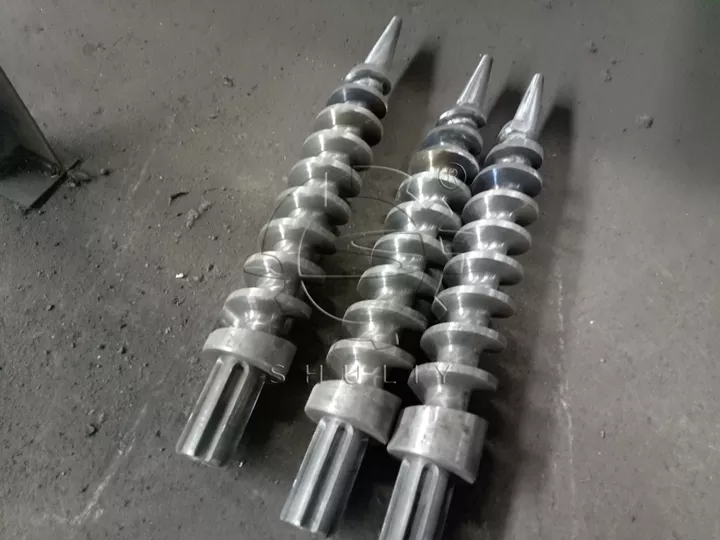
Вал шнека — это основной элемент, отвечающий за транспортировку и сжатие материала. Наши валы изготавливаются из легированной стали 40Х, прошедшей термообработку для достижения следующих характеристик:
- Твёрдость: HRC 55-60 после поверхностной обработки
- Предел прочности на растяжение: ≥980 МПа
- Износостойкость: покрытие из карбида вольфрама на переднем спиральном участке увеличивает срок службы на 300%
Нагревательное устройство
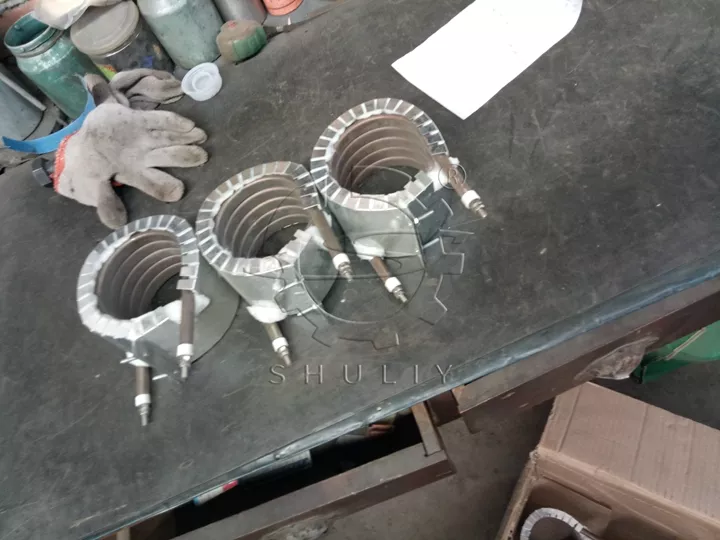
Система нагрева состоит из литых алюминиевых нагревательных колец со встроенными керамическими нагревательными элементами:
- Мощность: 4,5-6 кВт в зависимости от модели
- Контроль температуры: ПИД-регулятор с точностью ±5°C
- Время выхода на режим: 15-20 минут до рабочей температуры
- Распределение тепла: Равномерный кольцевой нагрев предотвращает образование перегретых зон
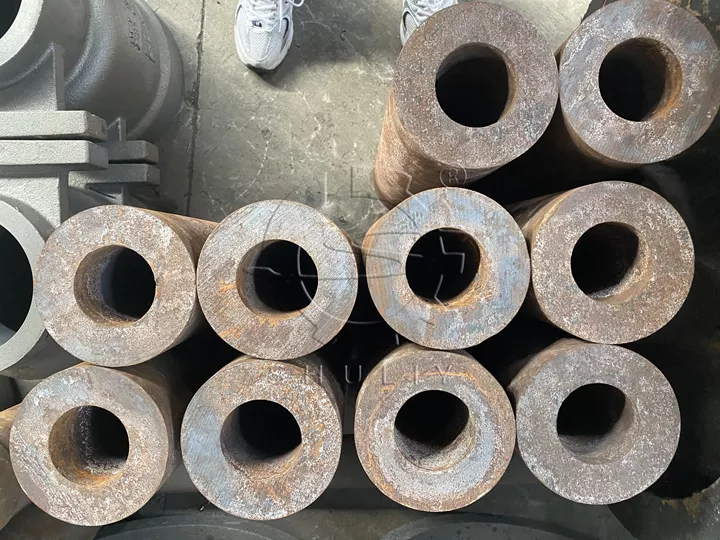
Брикетирующая гильза (формующая матрица)
Формующая матрица определяет форму и плотность брикета:
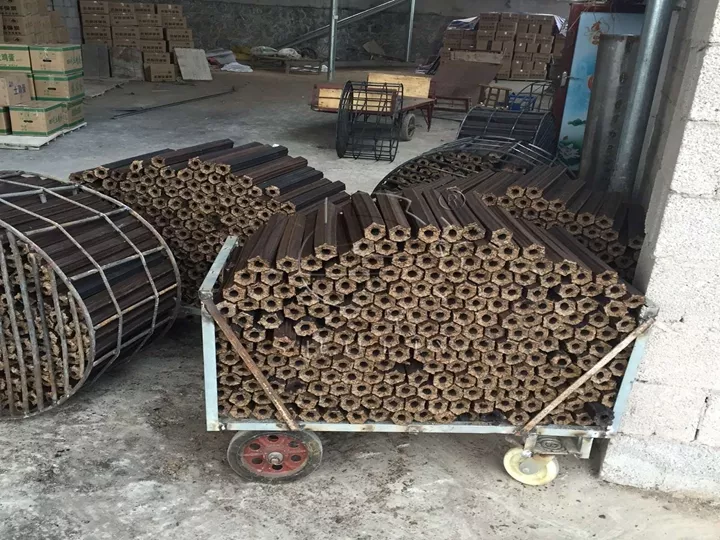
- Стандартные формы: Шестигранная пустотелая (наиболее распространённая), квадратная сплошная, круглая пустотелая
- Стандартный диаметр: 48-50 мм (возможна настройка 40-80 мм)
- Материал: Высокоуглеродистая инструментальная сталь (T10) с поверхностным упрочнением
- Период замены: 1-2 года при нормальной эксплуатации (800-1 200 моточасов)
Система смазки
Автоматические точки смазки на основных подшипниках обеспечивают:
- Снижение трения и износа вращающихся компонентов
- Увеличенный срок службы подшипников (50 000+ часов при обслуживании)
- Стабильную рабочую температуру приводной системы
Шнековый пресс vs плунжерный пресс vs брикетный компрессор: Техническое сравнение
Понимание различий между технологиями шнекового пресса (экструдера), плунжерного пресса (поршневого) и брикетного компрессора брикетировочного пресса помогает выбрать подходящее оборудование брикетировщика для вашего применения:
| Характеристика | Шнековый пресс (данная машина) | Поршневой пресс (плунжерный тип) |
|---|---|---|
| Механизм | Непрерывное шнековое экструдирование | Возвратно-поступательное сжатие поршнем |
| Режим производства | Непрерывный | Порционный/циклический |
| Производительность | Выше (180–500 кг/ч) | Ниже (80–200 кг/ч) |
| Плотность брикета | 1,1–1,3 г/см³ | 1,0–1,2 г/см³ |
| Тепловыделение | Внутреннее трение + нагревательное кольцо | Минимальное (требуется внешний предварительный нагрев) |
| Энергопотребление | 15–28 кВт | 7–15 кВт |
| Оптимально для | Древесных материалов, крупносерийного производства | Сельскохозяйственных отходов, малых объёмов |
| Обслуживание | Контроль износа шнека | Замена уплотнений поршня |
Преимущества конструкции с центральным отверстием
Наши формующие гильзы оснащены конструкцией с центральным отверстием, которая обеспечивает:
- Улучшенное горение: Полое отверстие обеспечивает проход воздуха через брикет, способствуя полному сгоранию
- Быстрое воспламенение: Уменьшенная масса в центре быстро прогревается как изнутри, так и снаружи
- Структурная целостность: Равномерная толщина стенок предотвращает растрескивание при сушке и транспортировке
- Снижение расхода материала: На 15–20% меньше сырья на один брикет при сохранении времени горения
Как производить качественные брикеты с помощью брикетировочного станка для опилок?
Для получения стабильных брикетов, соответствующих рыночным стандартам, необходимо уделять внимание параметрам процесса и подготовке сырья:
Оптимальные параметры процесса
| Параметр | Целевой диапазон | Влияние на качество |
|---|---|---|
| Влажность сырья | 12-18% | Слишком сухо = хрупкость, слишком влажно = трещины расширения |
| Температура матрицы | 280-320°C (древесина) | Влияет на пластификацию лигнина |
| Равномерность подачи | Непрерывная, однородная | Предотвращает колебания плотности |
| Длина брикета | 30-50 см | Оптимально для транспортировки и упаковки |
Показатели качества
- Плотность: 1,1-1,3 г/см³ (измеряется методом гидростатического взвешивания)
- Тест на сбрасывание: Брикеты не должны разрушаться при падении с высоты 1 метр
- Качество поверхности: Гладкие, равномерные следы экструзии указывают на правильную температуру
- Цвет: От золотисто-коричневого до темно-коричневого (черный цвет указывает на перегрев)
- Теплотворная способность: 4 000-5 000 ккал/кг для сырых брикетов и 6 500+ ккал/кг после карбонизации
Характеристики готовой продукции и упаковка
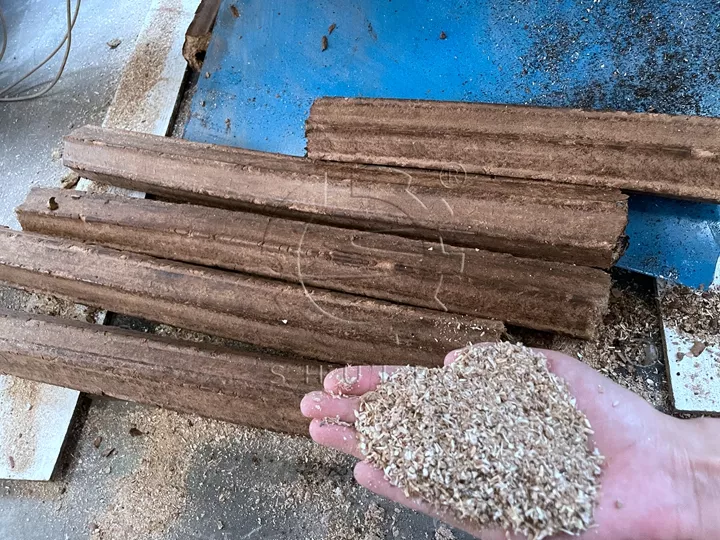
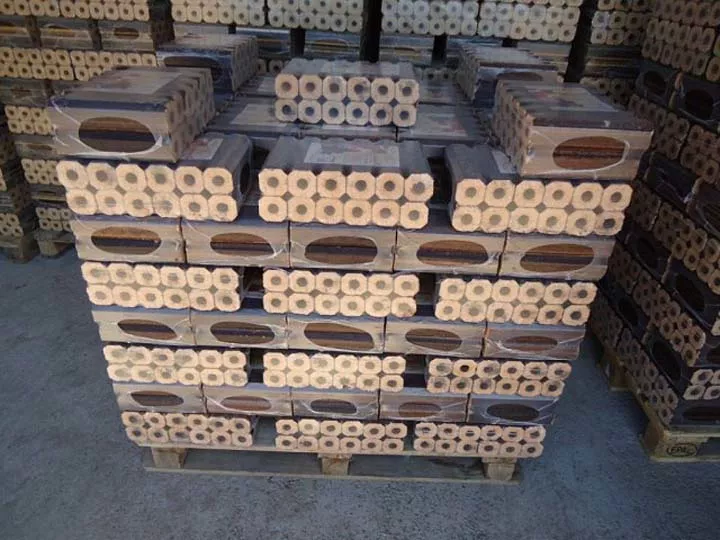
После экструзии брикетировщик опилок производит спрессованные брикеты из опилок, которые упаковываются с помощью термоусадочной пленки, обеспечивающей:
- Защиту от влаги: предотвращает впитывание атмосферной влаги при хранении
- Удобство обращения: упаковки по 10-15 кг удобны для розничных и промышленных потребителей
- Узнаваемость бренда: возможность нанесения заказной печати на термоусадочную пленку для маркетинга
Стандартные характеристики брикетов
| Параметр | Значение |
|---|---|
| Наружный диаметр | 46-50 мм (возможна настройка) |
| Внутренний диаметр (отверстие) | 10-20 мм |
| Длина | Регулируемая (обычно 30-50 см) |
| Плотность | 1,1-1,3 г/см³ |
| Теплотворная способность | 4 000-5 000 ккал/кг |
| Влажность | <8% (после охлаждения) |
| Зольность | 1-3% (в зависимости от сырья) |
Также известен как: продукция пресса для брикетов из опилок, топливный брикет из опилок, древесные брикеты
Области применения и рынки сбыта брикетировочной машины для опилок
Брикеты из опилок востребованы на различных рынках с разными требованиями к качеству:
Промышленное применение
- Энергетика: Биоэлектростанции используют брикеты как стабильное высокоэнергетическое сырье для котлов. Стандартизированный размер и влажность позволяют применять автоматические системы подачи.
- Промышленные котлы: Производственные предприятия заменяют уголь брикетами для снижения выбросов углерода и соблюдения экологических норм. Брикеты образуют на 50–70% меньше золы, чем уголь.
- Металлургия: Литейные цеха используют карбонизированные брикеты в качестве восстановителя и источника тепла при обработке цветных металлов.
Коммерческое и бытовое применение
- Рестораны и коммерческая кулинария: Брикеты обеспечивают стабильную высокую теплоотдачу, идеально подходящую для тандыров, грилей и профессиональных плит. Длительное горение (4–6 часов) сокращает частоту дозагрузки топлива.
- Отопление жилых домов: В регионах с холодными зимами брикеты служат экологичной альтернативой дровам и углю в печах и каминах.
- Барбекю и гриль: Карбонизированные брикеты горят бездымно и без запаха, что предпочтительно для приготовления пищи.
Экологические преимущества
- Углеродно-нейтральный цикл: CO₂, выделяемый при горении, равен CO₂, поглощенному растениями в период роста
- Валлоризация отходов: Превращает отходы, подлежащие утилизации, в ценные продукты
- Сокращение вырубки лесов: Снижает потребность в заготовке дров
- Улучшение почвы: Зола от сжигания (содержание фосфора 1–3%) используется как удобрение
Преимущества и улучшения брикетного пресса для опилок
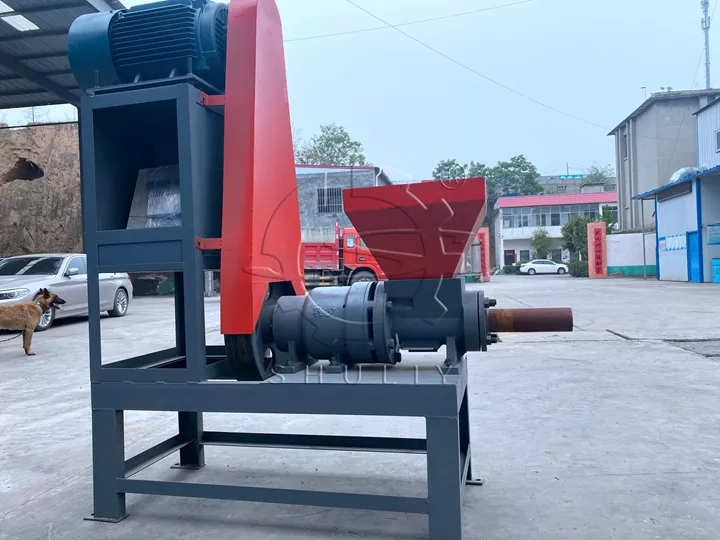
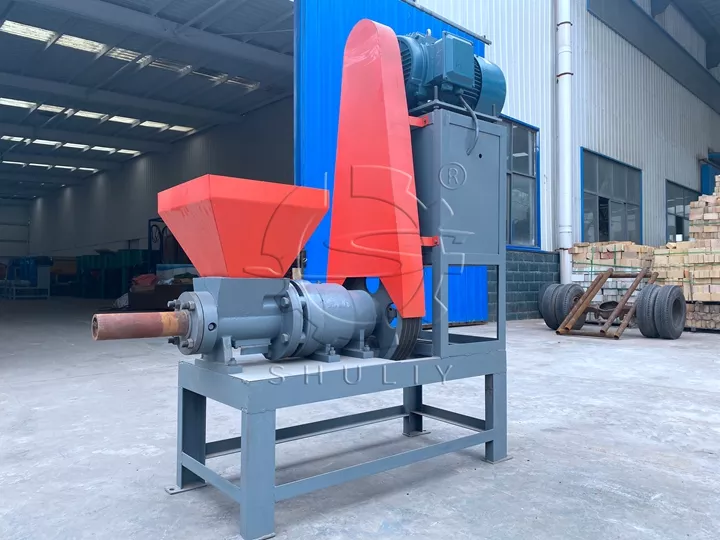
Наши брикетные прессы для опилок включают инженерные улучшения, разработанные на основе 15+ лет производственного опыта и отзывов клиентов:
- Система с четырьмя подшипниками: Модернизация с трех подшипников до четырех обеспечивает более равномерное распределение нагрузки и увеличивает срок службы подшипников на 40%
- Увеличенный шаг шнека: Оптимизированная геометрия спирали увеличивает пропускную способность материала на 25% без потери плотности
- Улучшенная конструкция формовочного цилиндра: Снижение трения между матрицей и материалом уменьшает энергопотребление на 15% при одновременном повышении плотности брикетов
- Высококачественные материалы: Конструкция из стали Cr40 с поверхностной обработкой карбидом вольфрама на изнашиваемых деталях обеспечивает срок службы 3-5 лет при нормальной эксплуатации
- Универсальная совместимость с биомассой: Разработана для переработки разнообразного сырья с минимальной перенастройкой
- Энергоэффективность: Оптимизированная конструкция двигателя и трансмиссии снижает энергопотребление на 20% по сравнению с предыдущими моделями
Часто задаваемые вопросы
Какая теплотворная способность опилочных брикетов по сравнению с углем?
Какое сырье можно использовать в станке для опилочных брикетов?
Какие размеры и формы брикетов можно производить?
Можно ли настроить станок для опилочных брикетов под конкретные требования?
Как часто нужно заменять изнашиваемые детали?
Требуются ли для брикетов связующие или добавки?
Сопутствующее оборудование для полных линий по производству брикетов из опилок
Станок для брикетирования опилок обычно является частью интегрированной системы переработки биомассы:
- Молотковая дробилка: Измельчает сырье до фракции ≤5 мм, необходимой для брикетирования
- Барабанная сушилка: Снижает влажность с 30-50% до 8-12% для оптимального качества брикетов
- Печь карбонизации: Преобразует сырые брикеты в высококалорийный древесный уголь (опционально для премиальной продукции)
- Упаковочный станок: Автоматизированная упаковка для розничной и оптовой дистрибуции
Мы предлагаем полные линии по производству брикетов из опилок с интегрированными системами транспортировки сырья, управления процессом и контроля качества. Наша команда инженеров разрабатывает компоновку, оптимизированную под ваше свободное пространство, вид сырья и производственные задачи.
Свяжитесь с нами для бесплатной консультации и расчета стоимости под ваши конкретные требования. Shuliy предлагает заводские испытания с вашим сырьем, шеф-монтаж, обучение операторов и постоянную техническую поддержку для всей линейки станков для брикетирования биомассы.